新闻资讯
热点文章
公司资讯
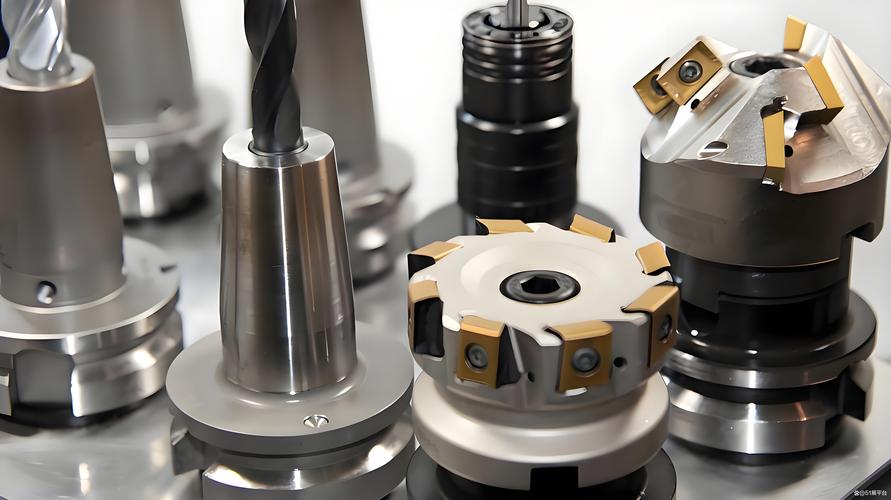
五轴精密加工:博铸科技的 “精度革命”,让复杂设计照进现实
当航空航天的曲面零部件、医疗器械的精密组件,遇上 “0.01mm 级” 的加工精度,会碰撞出怎样的制造可能?在江苏博铸科技有限公司的车间里,五轴精密加工技术正在给出答案 —— 它不仅是一种加工方式,更是让 “设计图纸” 精准落地的制造 “魔
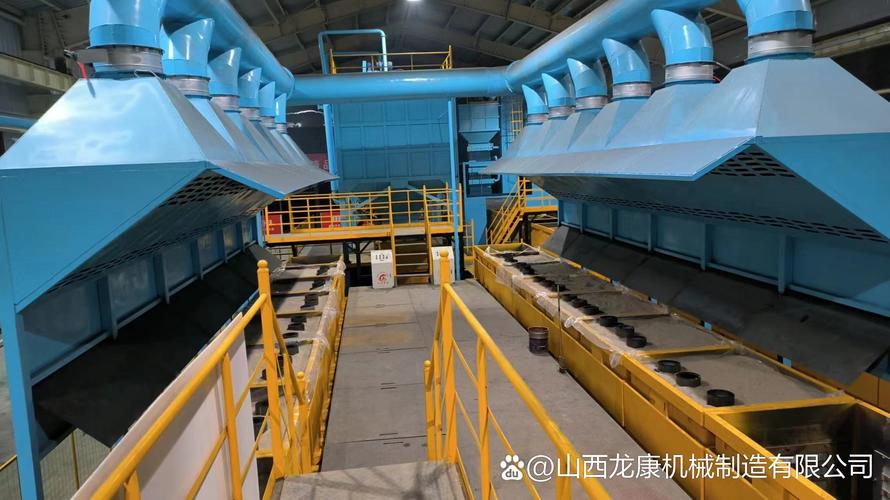
3D 打印砂型快速铸造:博铸科技掀起铸造业的 “效率革命”
当传统铸造还困在 “模具制作慢、周期长” 的瓶颈里时,江苏博铸科技的 3D 打印砂型快速铸造技术,正以 “数字化 + 高精度” 的组合拳,重新定义铸造生产的速度与精度 —— 从设计数据到砂型成型,曾经需要数周的流程,如今可以被压缩到极短时间
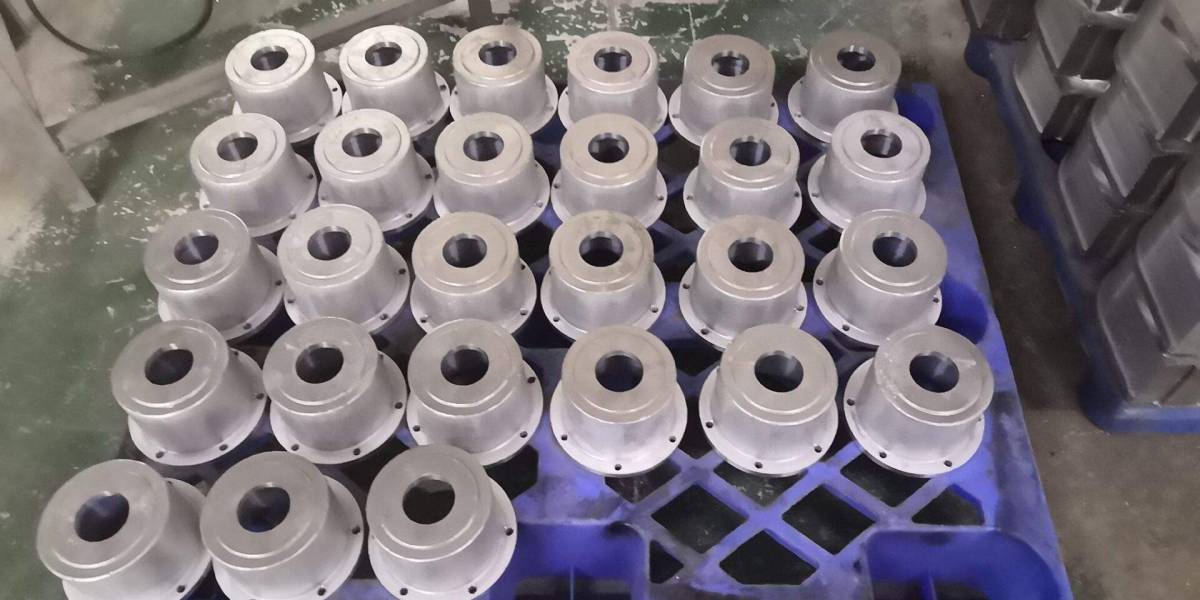
低压铸造铝合金:博铸科技的 “精密铸品”,让铝合金件兼具性能与质感
当铝合金件需要同时满足 “高精度、低缺陷、优质感” 的多重要求时,传统铸造工艺往往难以平衡 —— 而江苏博铸科技的低压铸造铝合金技术,正以 “可控充型 + 严格质控” 的组合,打造出既可靠又精致的铝合金铸件,成为多行业客户的优选方案。工艺逻
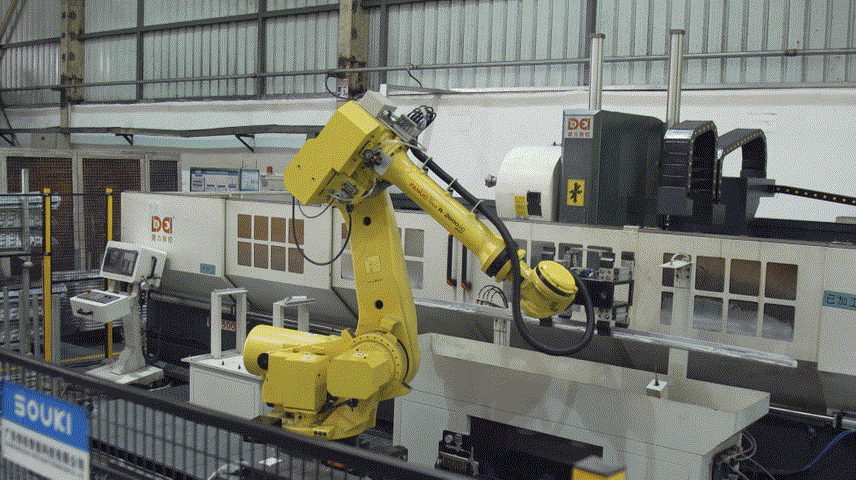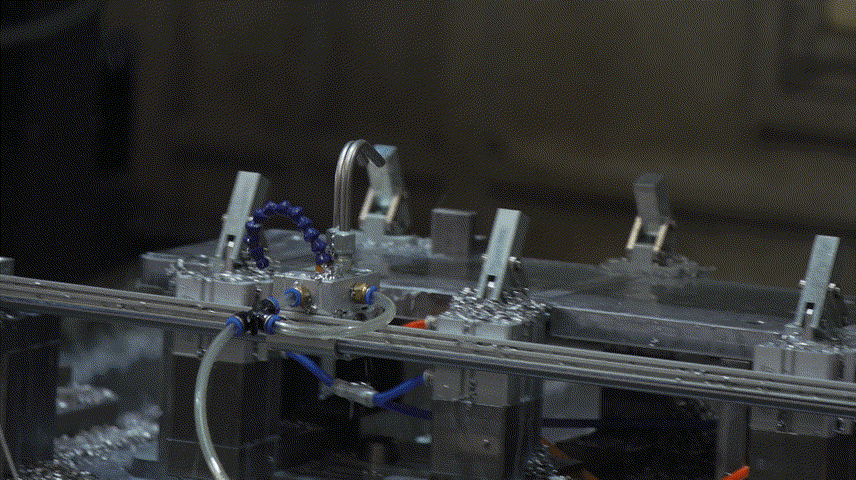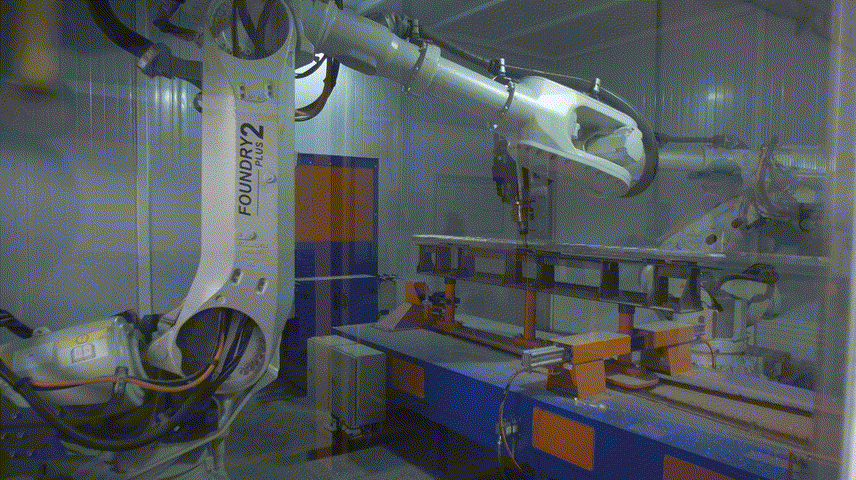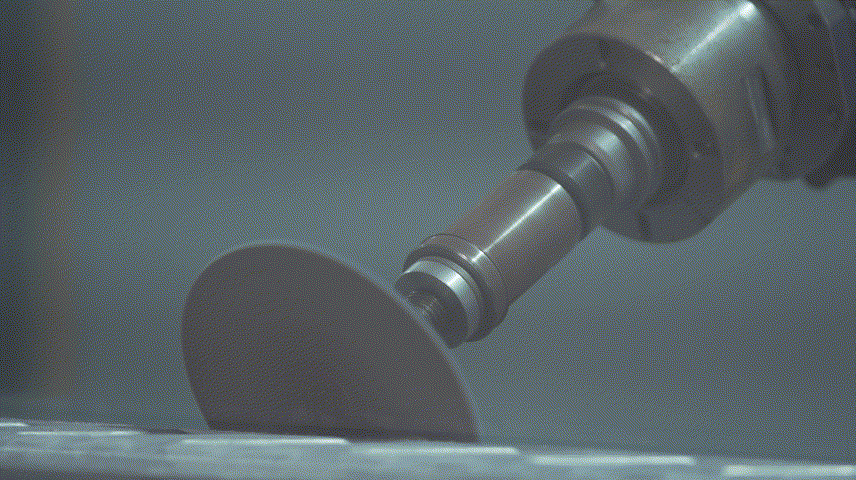
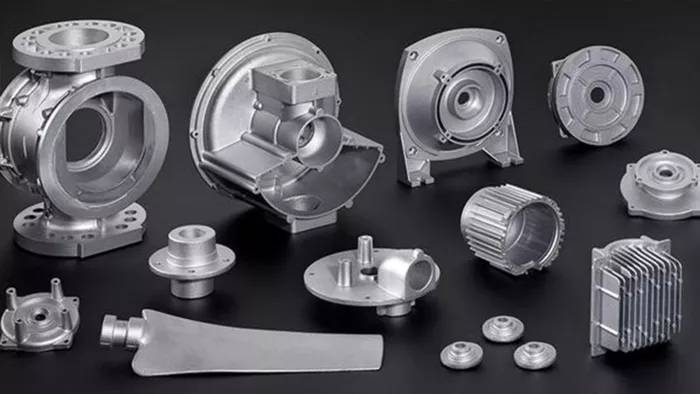
博铸科技:以匠心铸品质,在铸造领域深耕出的 “硬实力”
当 “精密” 成为制造行业的核心诉求,当 “效率” 决定市场竞争的节奏,江苏博铸科技用 “多年深耕 + 匠心打磨” 的模式,把 “品质至上” 从口号变成了贯穿全流程的硬实力,一步步朝着铸造领域领航者的目标迈进。品质的底气:技术 + 设备,筑

客户案例
常见问题
产品知识
铝合金重力铸造的缺陷分析有哪些?-东莞钜港五金
铝合金重力铸造就是用金属铸造而成的工艺,从而获得零件的铝合金和铝合金重力铸造件。铝合金重力铸造具有流动性,收缩性,热烈性,气密性,铸造应力,吸气性。渣是氧化夹渣多分布在铸件的上表面,铸型不通气的转角部位。断口多呈灰白色或黄色,经x光透视或在
铝合金重力铸造是什么材料组成的?-东莞钜港五金
锌合金是以锌为基础加入其他元素组成的合金。常加的合金元素有铝、铜、镁、镉、铅、钛等低温锌合金。锌合金熔点低,流动性好,易熔焊,钎焊和塑性加工,在大气中耐腐蚀,残废料便于回收和重熔;但蠕变强度低,易发生自然时效引起尺寸变化。熔融法制备,压铸或
铝合金重力铸造件在生产过程有哪些要求和优势-东莞钜港五金
铝合金重力铸造件壁的厚度称为壁厚,是压铸工艺中的一个具有重要意义的因素。铝合金重力铸造件的合理壁厚取决于精细铸件的详细结构、合金的功能,并与压铸工艺参数有着亲近的关系。为了满足各项要求,以薄壁和均匀壁厚为佳。下面就来介绍一下铝合金重力铸造件
重力铸造厂在尺寸的精度与强度性能等方面需要展现出优势-威海科华机器制造厂
重力铸造以金属型铸件来说,不仅要具备良好的尺寸精度,在表面光洁度上体现出优势,而且强度性能方面也要更胜一筹。因此对小批量出产而言,金属型的铸型模能反复多次使用,并得到的出产效率。铸件的成形离不开对基本的三大要求,那就是压铸设备、压铸原料、压
低压铸造浇注工艺的稳定性及工业技术的发展-威海科华机器制造厂
低压铸造是目前广泛应用的铸造成型工艺,随着工业技术的使用不断发展,在制造过程中对低压铸件质量的要求越来越高。目前使用的铸造机基本上可以分为两类:一种是从国外进口的铸造机,另一种是国产机。 低压铸造的浇注工艺的稳定性在一定程度上会直接影响其产
铝合金压力铸造和重力铸造的区别及特点-威海科华机器制造厂
铝合金由于具有良好的塑性、康蚀性、轻量化等特点,被广泛的应用于汽车制造、航空航天、船舶等领域。随着中国制造业的发展,对于铝合金及铝合金铸件的需求量正在不断加大,这也将推动铝合金铸造业的向前发展。目前铝合金的铸造方式分为压力铸造和重力铸造两种
铸造技术离心铸造工艺-威海科华机器制造厂
一、离心铸造原理及特点 基本原理: 离心铸造是将液体金属注入高速旋转的铸型内,使金属液在离心力的作用下充满铸型和形成铸件的技术和方法。 离心力的作用有: 使液体金属在径向能很好地充满铸型并形成铸件的自由表面; 不用型芯能获得圆柱形的内孔;
低压铸造汽车轮毂的缺陷及相应工艺对策-威海科华机器制造厂
低压铸造可实现高度机械化、自动化,既提高生产率(10~15型/h) ,又可减少众多不利于生产工艺的人为因素,提高成品率,且可大大减轻工人的劳动强度。然而低压铸造件的质量受到诸如工艺方案、工艺参数、模具结构及人工操作等因素,以及它们之间的相互
最新文章
铝合金铸造技术特点-东莞钜港五金
1、铝合金砂型、金属型铸造技术。可制造大型高强度铝合金优质薄壁铸件,如(1400-1800mm)×300mm,壁厚30-40mm的火箭用壳体骨架;航空用高致密的优质铝合金部件尺寸,精度可达HB6103-86CT10-11级;汽车用前后桥套管
什么是铝合金铸造应力?-东莞钜港五金
铝合金铸造过程中会产生应力,铝液在冷凝的过程中体积变化受到外界或其本身的制约,变形受阻,而产生的应力称之为铝合金铸造应力(casting stress)。,主要有热应力、相变应力及收缩应力三种,它们产生的原因各有不同。铝合金铸造应力按形成原
铝合金铸造发展史-东莞钜港五金
铸造行业作为一个古老的行业,在数千年人类发展过程中,曾经为人类文明的发展与进步作出了巨大贡献。早在5000年前的殷商时代,可以铸造饮酒用的杯,当作乐器用编钟,祭祀用的铜鼎,打仗用的武器等,被誉为世界奇迹。青铜器的铸造就很发达,湖北隋县出土的
铝合金重力铸造的缺陷分析有哪些?-东莞钜港五金
铝合金重力铸造就是用金属铸造而成的工艺,从而获得零件的铝合金和铝合金重力铸造件。铝合金重力铸造具有流动性,收缩性,热烈性,气密性,铸造应力,吸气性。渣是氧化夹渣多分布在铸件的上表面,铸型不通气的转角部位。断口多呈灰白色或黄色,经x光透视或在
铝合金重力铸造是什么材料组成的?-东莞钜港五金
锌合金是以锌为基础加入其他元素组成的合金。常加的合金元素有铝、铜、镁、镉、铅、钛等低温锌合金。锌合金熔点低,流动性好,易熔焊,钎焊和塑性加工,在大气中耐腐蚀,残废料便于回收和重熔;但蠕变强度低,易发生自然时效引起尺寸变化。熔融法制备,压铸或
铝合金重力铸造件在生产过程有哪些要求和优势-东莞钜港五金
铝合金重力铸造件壁的厚度称为壁厚,是压铸工艺中的一个具有重要意义的因素。铝合金重力铸造件的合理壁厚取决于精细铸件的详细结构、合金的功能,并与压铸工艺参数有着亲近的关系。为了满足各项要求,以薄壁和均匀壁厚为佳。下面就来介绍一下铝合金重力铸造件
重力铸造厂在尺寸的精度与强度性能等方面需要展现出优势-威海科华机器制造厂
重力铸造以金属型铸件来说,不仅要具备良好的尺寸精度,在表面光洁度上体现出优势,而且强度性能方面也要更胜一筹。因此对小批量出产而言,金属型的铸型模能反复多次使用,并得到的出产效率。铸件的成形离不开对基本的三大要求,那就是压铸设备、压铸原料、压
我国如何成为有色铸造强国-威海科华机器制造厂
有色金属铸造业与机械工业关系密切,机械工业的发展将直接带动铸造业的发展。尤其是目前支撑机械工业快速发展的几个支柱产业--汽车、发电设备、机床等与铸造业的关联度大,带动作用明显。因此,从长远看,中国铸造业发展态势很好,机遇很多。回顾上个世纪
低压铸造浇注工艺的稳定性及工业技术的发展-威海科华机器制造厂
低压铸造是目前广泛应用的铸造成型工艺,随着工业技术的使用不断发展,在制造过程中对低压铸件质量的要求越来越高。目前使用的铸造机基本上可以分为两类:一种是从国外进口的铸造机,另一种是国产机。 低压铸造的浇注工艺的稳定性在一定程度上会直接影响其产
铝合金压力铸造和重力铸造的区别及特点-威海科华机器制造厂
铝合金由于具有良好的塑性、康蚀性、轻量化等特点,被广泛的应用于汽车制造、航空航天、船舶等领域。随着中国制造业的发展,对于铝合金及铝合金铸件的需求量正在不断加大,这也将推动铝合金铸造业的向前发展。目前铝合金的铸造方式分为压力铸造和重力铸造两种